

Jedna žičana pletenica-Tekstilno crijevo SAE 100 R5
Cat:Hidraulično crijevo
Unutarnja zračnica: termoplastični poliester Pojačanje: Dvije ojačane poliesterske pletenice visoke čvrstoće Navlaka: sintetika otporna na ul...
See DetailsKvar spojnice crijeva jedan je od najčešćih i najskupljih problema u prijenosu tekućine i hidrauličkim sustavima. Primarni uzroci kvara crijeva su nepravilna ugradnja, nekompatibilnost materijala, preopterećenje tlakom, kiliozija i mehanički zamor. Razumijevanje ovih temeljnih uzroka ključno je za inženjere, timove za nabavu i stručnjake za održavanje koji se oslanjaju na armature za industrijska crijeva u zahtjevnim okruženjima. Ovaj članak rastavlja svaki način kvara s podacima, vizualnim prikazima i praktičnim smjernicama — tako da možete spriječiti prekid rada prije nego što počne.
Bilo da nabavljate iz proizvođač armature za industrijsko crijevo ili upravljanje postojećom flotom hidrauličkih sklopova, prepoznavanje ranih znakova upozorenja i razumijevanje mehanike kvarova pomoći će vam produžiti vijek trajanja i značajno smanjiti troškove zamjene.
Podaci iz evidencije o industrijskom održavanju dosljedno pokazuju da se većina kvarova na spojevima crijeva može spriječiti. Grafikon u nastavku ilustrira najčešće prijavljene temeljne uzroke u hidrauličkim i tekućinskim sustavima u proizvodnji, građevinarstvu i industriji teških uvjeta.
Kao što je ilustrirano, sama nepravilna ugradnja čini više od jedne trećine svih kvarova ugradnje — brojka koja naglašava koliko je kritična ispravna tehnika sastavljanja, bez obzira na kvalitetu ugradnje. Preopterećenje tlakom i korozija zajedno doprinose dodatnih 40%, čineći odabir materijala i dizajn sustava jednako važnim čimbenicima. Ovi statistički podaci izvučeni su iz anketa o industrijskom održavanju hidrauličkih sustava u sektorima uključujući građevinu, proizvodnju i brodogradnju.
Ovi brojevi naglašavaju temeljnu istinu: čak i najviša ocjena stiardni priključak za crijevo od uglednog dobavljač spojeva za industrijska crijeva prerano će se pokvariti ako se nepravilno instalira ili koristi izvan nazivnih uvjeta. Prevencija počinje znanjem — a odjeljci u nastavku detaljno se bave svakim načinom kvara.
Neispravna instalacija je najveći pojedinačni uzrok preranog kvara spoja crijeva. To uključuje širok raspon pogrešaka: pretjerano ili nedovoljno zatezanje navojnih spojeva, neporavnavanje spojeva tijekom sastavljanja, korištenje pogrešnih vrijednosti zakretnog momenta i neuspjeh pravilnog postavljanja prstenova ili stezanja rukavaca. Svaka od ovih grešaka dovodi do koncentracije naprezanja koja narušava cjelovitost priključka od prvog ciklusa pritiska.
Pretjerano zatezanje je posebno destruktivno — može iskriviti dosjed, puknuti prsten ili skinuti navoje u BSP i NPT konfiguracijama. Nedovoljno zatezanje, s druge strane, dopušta mikro curenje koje ubrzava koroziju na sučelju i dovodi do iznenadnog ispuhivanja pod pritiskom. Istraživanja pokazuju da više od 60% kvarova povezanih s instalacijom uključuje neispravnu primjenu zakretnog momenta.
| Instalacijska pogreška | Način neuspjeha | Procijenjeni vremenski okvir kvara |
|---|---|---|
| Pretjerano zatezanje | Skidanje niti, iskrivljenje sjedišta | Odmah do 30 dana |
| Nedovoljno zatezanje | Propuštanje, ispuhivanje pod pritiskom | Dana do 3 mjeseca |
| Neusklađenost | Zamor od bočnog opterećenja, savijanje crijeva | 1–6 mjeseci |
| Nepravilno presovanje | Izvlačenje rukava, premosnica tekućine | Odmah do 2 tjedna |
| Nedostaje brtvilo za navoje | Sporo curenje, prodor korozije | 2 tjedna do 6 mjeseci |
Pravilna obuka za sastavljanje i korištenje kalibriranih moment ključeva najučinkovitije su protumjere. Kada nabavljate od kvalificiranog OEM tvornica spojnica crijeva , uvijek tražite specifikacije momenta ugradnje i smjernice za montažu kao dio dokumentacije proizvoda.
Svaki industrijski stiardni priključak za crijevo nosi nazivni maksimalni radni tlak (MWP). Dosljedan rad na ili iznad ovog praga - ili izlaganje fitinga iznenadnim skokovima tlaka - dramatično skraćuje vijek trajanja. Hidraulički sustavi posebno su ranjivi jer stvaraju skokove tlaka (efekti vodenog čekića) koji mogu trenutno premašiti 4-6 puta normalni radni tlak.
Proizvođači priključaka za visokotlačna crijeva dizajniraju svoje proizvode s faktorom sigurnosti — obično 4:1 — što znači da je armatura ocijenjena na 400 bara testirana na 1600 bara. Međutim, ponovljeni događaji prenapona nagrizaju ovu sigurnosnu granicu tijekom vremena kroz mikropukotine i zamor metala, čak i ako niti jedan događaj ne prijeđe prag pucanja.
Gornji linijski grafikon ilustrira dosljedan trend: kako se povećava učestalost dnevnih skokova tlaka, procijenjeni životni vijek fitinga od nehrđajućeg čelika i ugljičnog čelika opada — ali je stopa pada primjetno strmija za ugljični čelik. Priključci za crijeva od nehrđajućeg čelika renomiranog proizvođača priključaka za crijeva od nehrđajućeg čelika pokazuju znatno veću otpornost na zamor od pritiska , posebno u sustavima koji doživljavaju više od 10 prenaponskih događaja dnevno. Ovi podaci odražavaju obrasce performansi u stvarnom svijetu opažene u hidrauličkoj preši, injekcijskom prešanju i pomorskim hidrauličkim primjenama.
Kako bi se ublažio kvar zbog preopterećenja tlakom, projektanti sustava trebali bi ugraditi ventile za smanjenje tlaka, koristiti akumulatore za apsorbiranje energije prenapona i uvijek odrediti armature sa sigurnosnim faktorom koji odgovara primjeni. Ako ste u nedoumici, obratite se kvalificiranom stručnjaku proizvođač fitinga visokotlačnog crijeva za preporuke specifične za primjenu.
Korozija je odgovorna za otprilike 18% kvarova na ugradnji — a posebno je podmukla jer često nevidljivo napreduje prije nego što izazove iznenadni, potpuni kvar. Vrsta korozije ovisi o materijalu, kemijskom sastavu tekućine i okolišu. Galvanska korozija nastaje kada različiti metali međusobno kontaktiraju u prisutnosti elektrolita. Korozija u pukotinama nastaje u uskim prazninama na sučeljima navoja. Rupičasta korozija napada lokalne površinske nedostatke, stvarajući uzlazne slojeve koji stvaraju pukotine.
Dobavljači spojnih dijelova od mesinga and proizvođači priključnih cijevi od nehrđajućeg čelika proizvesti armature sa inherentno boljom otpornošću na koroziju od alternativa neobloženog ugljičnog čelika. Za kemijski agresivne medije - kiseline, slanu vodu, kloriranu vodu ili oksidirajuće tekućine - poželjan izbor su priključci od nehrđajućeg čelika 316L ili posebne legure. Priključci od pocinčanog ugljičnog čelika nude umjerenu zaštitu od korozije, ali nisu prikladni za offshore ili okruženja kemijske obrade.
Dijagram stupaca jasno pokazuje značajnu razliku u izvedbi između izbora materijala. Nehrđajući čelik 316L postiže ocjenu otpornosti na koroziju od 95 od 100 , što ga čini preferiranim izborom za korozivna okruženja kao što su offshore platforme, linije za preradu hrane i sustavi za prijenos kemikalija. Mjed je na drugom mjestu s rezultatom 72, nudeći pouzdanu zaštitu za vodu i blage kemijske primjene. Ugljični čelik bez zaštitnog premaza ima ocjenu samo 20, ističući zašto priključci crijeva otporni na koroziju treba uvijek odabrati na temelju stvarnog kemijskog okruženja, a ne samo na cijeni.
Preventivne mjere uključuju odabir odgovarajućeg osnovnog materijala, primjenu dodatnih premaza (nikl, PTFE ili epoksi), osiguravanje korištenja kompatibilnih brtvila za navoje i provedbu redovitih intervala inspekcije — osobito u vlažnim ili kemijski aktivnim okruženjima.
U dinamičkim primjenama — mobilni strojevi, vibrirajući kompresori, sustavi montirani na motore — priključci crijeva izloženi su kontinuiranom cikličkom opterećenju. Tijekom tisuća ili milijuna ciklusa, čak i razine naprezanja znatno ispod granice razvlačenja materijala uzrokuju stvaranje i širenje mikroskopskih pukotina. Ovo je klasični kvar uslijed zamora i čini otprilike 13% svih incidenata povezanih s montažom.
Sučelje fitinga i crijeva posebno je ranjivo jer predstavlja geometrijski diskontinuitet — točku u kojoj se krutost naglo mijenja. Priključci crijeva za teške uvjete rada izrađeni su s optimiziranim prijelaznim zonama, geometrijom za smanjenje naprezanja i materijalima višeg stupnja otpornosti na početak zamora. Fleksibilno usmjeravanje crijeva i antivibracijske stezaljke jednako su važne strategije ublažavanja.
Ovaj radarski dijagram uspoređuje profil rizika dviju uobičajenih vrsta primjene: mobilnih strojeva (kao što su bageri, poljoprivredna oprema i terenska vozila) u odnosu na statične industrijske instalacije (crpne stanice, preše i postrojenja za obradu). Primjene mobilnih strojeva pokazuju značajno veći rizik povezan s vibracijama , dok su statične instalacije suočene s većim prijetnjama od pogrešaka ugradnje i korozije. Obje vrste primjene dijele povećani rizik povezan s tlakom, što potvrđuje da je upravljanje tlakom univerzalna briga za sve primjene hidrauličkih crijeva.
Razumijevanje specifičnog profila rizika vaše aplikacije prvi je korak prema odabiru pravog dobavljač priključka za hidraulično crijevo i određivanje odgovarajućih standarda dizajna, materijala i ugradnje. Skupna narudžba od priključci za industrijska crijeva u rasutom stanju jer će flota mobilnih strojeva imati vrlo različite specifikacije od opreme za stacionarnu liniju kemijskog procesa.
Nekompatibilnost materijala događa se kada je materijal spojnice, spoj crijeva ili brtveni element kemijski ili mehanički nekompatibilan s tekućinom koja se prenosi. Čak i premium priključci za crijeva na veliko izrađen od odgovarajućeg stupnja mesinga ili nehrđajućeg čelika brzo će se pokvariti ako unutarnja elastomerna brtva nije ocijenjena za određenu tekućinu — bilo da je to hidraulično ulje na bazi nafte, vodeni glikol, tekućina otporna na vatru fosfatnog estera ili kemijsko otapalo.
Uobičajeni brtveni materijali uključuju NBR (nitril), EPDM, FKM (viton) i PTFE , svaki s različitim profilima kemijske otpornosti. Korištenje NBR brtve u hidrauličkom sustavu fosfatnog estera, na primjer, uzrokuje brzo bubrenje i degradaciju — što dovodi do curenja premosnice u roku od nekoliko tjedana. Slično tome, mjedeni spojevi ne bi se trebali koristiti s tekućinama na bazi amonijaka zbog rizika od pucanja uslijed korozije.
| Vrsta tekućine | NBR | EPDM | FKM (Viton) | PTFE |
|---|---|---|---|---|
| Naftno hidrauličko ulje | Izvrsno | Jadno | Izvrsno | Izvrsno |
| Voda/voda-glikol | Pošteno | Izvrsno | Pošteno | Izvrsno |
| Tekućina fosfatnog estera | Jadno | Jadno | Izvrsno | Izvrsno |
| Kemijska otapala | Jadno | Pošteno | dobro | Izvrsno |
| Prehrambeni/farmaceutski stupanj | Nije odobreno | Odobreno od FDA | Odobreno od FDA | Odobreno od FDA |
Uvijek navedite sve zahtjeve kompatibilnosti tekućine kada naručujete od a proizvođač spojnih cijevi po narudžbi . Pružanje vrste tekućine, koncentracije, temperaturnog raspona i raspona tlaka omogućuje proizvođaču da preporuči ispravnu kombinaciju materijala kućišta, vrste brtve i površinske obrade — eliminirajući nekompatibilnost materijala kao rizik od kvara prije nego što fiting uopće počne raditi.
I povišene i kriogene temperature smanjuju učinkovitost montaže. Na visokim temperaturama elastomerne brtve gube elastičnost, metalni spojevi mogu doživjeti toplinsko širenje iznad projektiranih tolerancija, a promjene viskoznosti tekućine mogu uzrokovati abnormalnu raspodjelu tlaka. Na niskim temperaturama, brtve postaju krte i mogu popucati pod pritiskom ili mehaničkim udarom. Toplinski ciklusi — opetovano zagrijavanje i hlađenje — stvaraju naprezanje zamora na spoju spojnice zbog različitog širenja između materijala crijeva i spojnice.
Standardni industrijski spojevi za crijeva obično su namijenjeni za upotrebu između -40°C i 120°C , ovisno o materijalu i vrsti brtve. Za primjene izvan ovog raspona potrebni su specijalizirani priključci s PTFE brtvama, visokotemperaturnim legurama ili kriogenim materijalima. Inženjerski tim OPK Fittinga može savjetovati o odabiru priključka ovisno o temperaturi kao dio procesa prilagodbe ODM/OEM.
Ovaj grupirani stupčasti dijagram kvantificira stope degradacije brtvila na pet radnih temperaturnih točaka za NBR i FKM (Viton) brtvene materijale. Na obje ekstremne temperature — -40°C i 160°C — NBR brtve se razgrađuju znatno brže od FKM brtvila , sa stopama razgradnje koje dosežu 25% po 1000 sati na 160°C za NBR naspram samo 10% za FKM. U optimalnom radnom rasponu od 20–80°C, oba materijala rade dobro, ali aplikacije koje se približavaju ili prelaze 120°C trebaju specificirati isključivo FKM ili PTFE brtve. Ovi podaci pomažu planerima održavanja da zakažu proaktivne intervale zamjene brtvi i izbjegnu neplanirana gašenja sustava uzrokovana termički degradiranim brtvama.
Prevencija je uvijek isplativija od zamjene — posebno u sustavima gdje neplanirani prekid rada nosi sa sobom značajne kazne za gubitak proizvodnje. Sljedeći okvir se odnosi na bilo koju organizaciju koja se bavi nabavom izvora armature za industrijska crijeva za kritične hidrauličke ili prijenosne primjene tekućine.
Organizacije koje provode ovaj okvir od šest koraka dosljedno izvješćuju o smanjenju incidenata povezanih s ugradnjom od 50-70% unutar prve godine. Ulaganje u odgovarajuću specifikaciju i obuku za instalaciju višestruko se vraća smanjenim troškovima održavanja i poboljšanom dostupnošću sustava.
Tvornica hidraulične opreme OPK FITTING vodeća je u Kini dobavljač spojeva za industrijska crijeva and proizvođač standardne armature crijeva s preko 10 godina iskustva u specijaliziranoj proizvodnji. Naš asortiman proizvoda obuhvaća sklopove hidrauličnih crijeva, adaptere i industrijski stiardni priključak za crijevos u svim glavnim klasama tlaka i standardima navoja — uključujući BSP, NPT, JIC, ORFS i metričke konfiguracije.
Opslužujemo različite industrije uključujući strojeve, metalurgiju, naftu, građevinarstvo, pomorstvo, zrakoplovstvo, poljoprivredu, farmaceutsku industriju i preradu hrane — isporučujući standardne kataloške proizvode i potpuno prilagođene OEM tvornica spojnica crijeva rješenja. Naše mogućnosti prilagodbe ODM/OEM pokrivaju odabir materijala, dimenzionalni inženjering, površinsku obradu i testiranje kvalifikacije kompletnog sklopa.
S timom vještih dizajnerskih inženjera i rigoroznim sustavom upravljanja kvalitetom, OPK Fitting pruža dosljednu kvalitetu proizvoda i brzu tehničku podršku. Bilo da zahtijevate priključci za crijeva na velikos za skladištenje inventara ili male serije specijaliziranih proizvođač spojnih cijevi po narudžbi rješenja, opremljeni smo kako bismo učinkovito i pouzdano ispunili vaše zahtjeve.
P1. Kako odabrati pravi priključak za industrijsko crijevo?
Odredite svoj radni tlak, vrstu tekućine, raspon temperature i potrebni standard navoja (BSP, NPT, itd.). Zatim odaberite odgovarajući materijal tijela i vrstu brtve. Konzultacija s kvalificiranim proizvođačem spojnica za industrijsko crijevo osigurava da ćete dobiti upute specifične za primjenu, a ne generičke kataloške preporuke.
Q2. Koju veličinu priključka za crijevo trebam?
Veličina priključka crijeva ovisi o unutarnjem promjeru crijeva (ID), potrebnoj brzini protoka i veličini otvora na priključenoj opremi. Neusklađene veličine uzrokuju turbulencije, pad tlaka i ubrzano trošenje. Uvijek izmjerite OD crijeva i navoj priključka prije određivanja veličine priključka.
Q3. Kako mogu ispravno izmjeriti veličinu priključka crijeva?
Koristite pomično mjerilo za mjerenje vanjskog promjera navoja (OD) za muške navoje ili unutarnjeg promjera navoja (ID) za ženske navoje. Zatim izmjerite korak navoja pomoću mjerača navoja. Usporedite ta mjerenja s BSP, NPT ili metričkim dijagramima navoja kako biste potvrdili točnu oznaku prije naručivanja.
Q4. Koja je razlika između standardnih i prilagođenih priključaka crijeva?
Standardni priključci crijeva u skladu su s objavljenim specifikacijama dimenzija i performansi (DIN, ISO, SAE, itd.) i međusobno su zamjenjivi među proizvođačima. Priključci crijeva po narudžbi izrađeni su prema jedinstvenim dimenzijama, materijalima ili konfiguracijama za specijalizirane primjene. Proizvođač spojnih cijevi po narudžbi može proizvesti OEM ili ODM dijelove koji nisu dostupni ni u jednom standardnom katalogu.
P5. Kako odabrati spojeve crijeva za visokotlačne primjene?
Za visokotlačne sustave odredite armature s minimalnim sigurnosnim faktorom 4:1 u odnosu na maksimalni radni tlak. Odaberite materijale za tijelo ocijenjene za klasu tlaka — obično ugljični čelik ili nehrđajući čelik za hidrauličku uslugu. Surađujte s proizvođačem fitinga za visokotlačno crijevo koji osigurava dokumentirane zapise o ispitivanju pucanja i certifikate za svaku seriju proizvoda.
P6. Koliko često treba provjeravati spojeve industrijskih crijeva?
Učestalost pregleda ovisi o težini rada. Niskotlačni sustavi s niskim ciklusom mogu zahtijevati godišnje preglede, dok visokotlačne dinamičke aplikacije mogu zahtijevati tromjesečne ili čak mjesečne provjere. Vizualna provjera korozije, deformacije i curenja trebala bi biti dio rutinskog održavanja. Kao početnu točku slijedite intervale inspekcije koje preporučuje proizvođač fitinga.
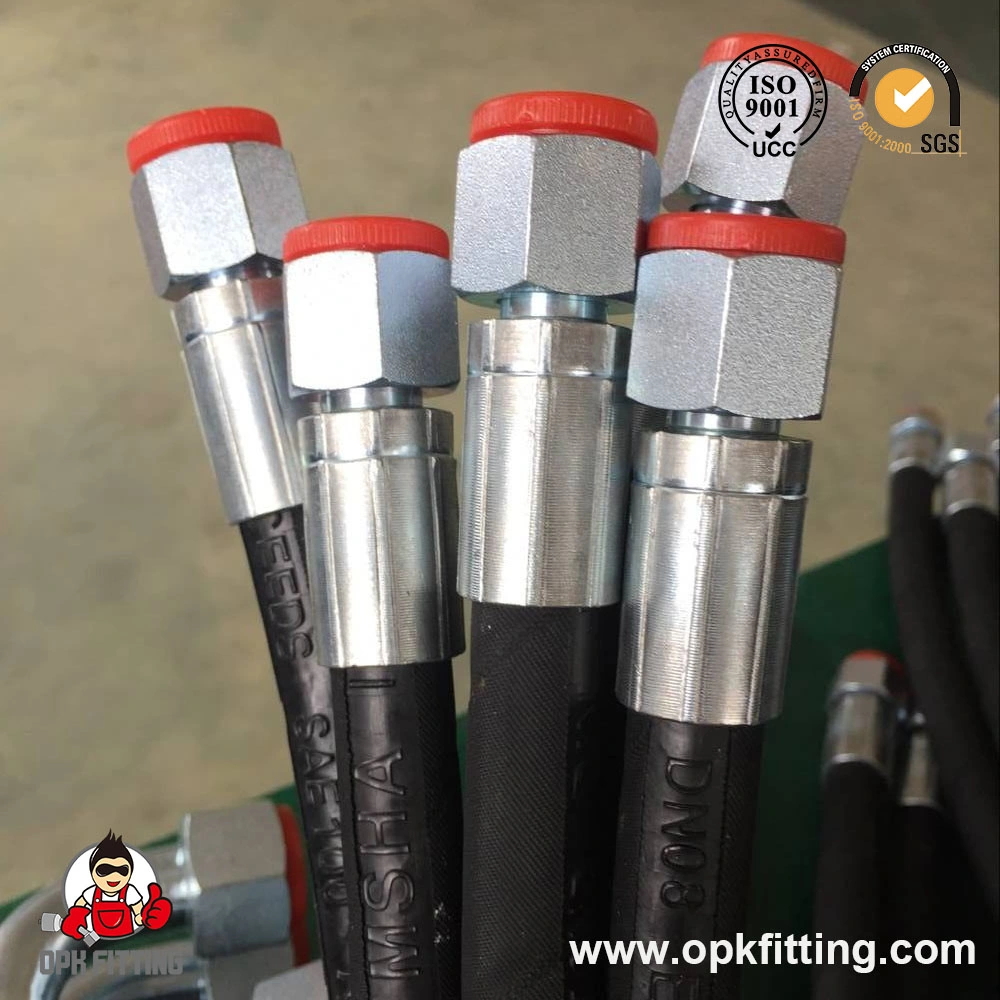
Unutarnja zračnica: termoplastični poliester Pojačanje: Dvije ojačane poliesterske pletenice visoke čvrstoće Navlaka: sintetika otporna na ul...
See Details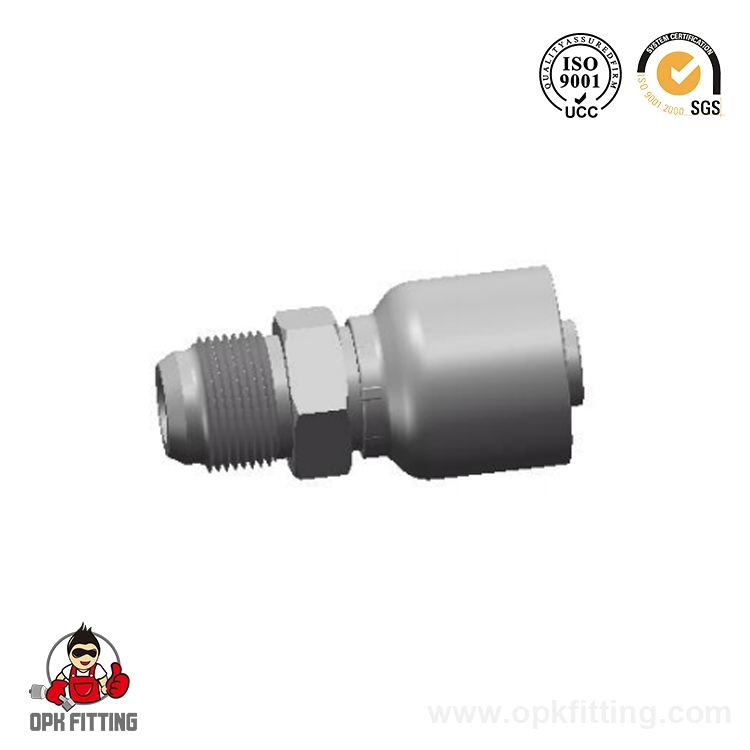
1. Sirovina: dostupni ugljični čelik i nehrđajući čelik 2. Standardna oplata: trovalentna pocinčana oplata (Cr3 / bez kroma), srebrna i žuta ...
See Details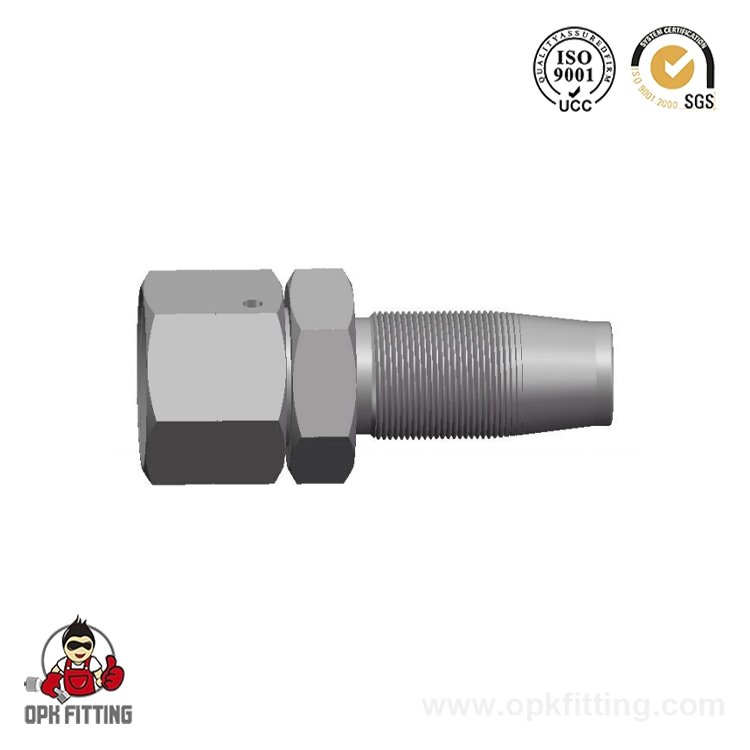
1. Sirovina: Dostupni ugljični čelik i nehrđajući čelik 2. Standardna oplata: Trovalentni cink (Cr3 / bez kroma), srebrna i žuta ...
See Details
1. Sirovina: Dostupni ugljični čelik i nehrđajući čelik 2. Standardna oplata: Trovalentni cink (Cr3 / bez kroma), srebrna i žuta ...
See Details
1. Sirovina: Dostupni ugljični čelik i nehrđajući čelik 2. Standardna oplata: Trovalentni cink (Cr3 / bez kroma), srebrna i žuta ...
See Details
1. Sirovina: Dostupni ugljični čelik i nehrđajući čelik 2. Standardna oplata: Trovalentni cink (Cr3 / bez kroma), srebrna i žuta ...
See Details

+86-18868902802


No. 298, Chenghai Road, Binhai New District, Fenghua Economic Development Zone, Fenghua District, Ningbo City, Zhejiang Province, Kina
Autorska prava @ Ningbo Opk Fitting Co., Ltd. Proizvođači hidrauličkih crijeva i spojnica Tvrtka za OEM i prilagođene adaptere
